

Kakva je tačnost pozicioniranja preciznih linearnih vodiča?
Kakva je tačnost pozicioniranja preciznih linearnih vodiča? Ovo je pitanje koje su često pitale mnogi kupci. Kao proizvođač specijaliziran za istraživanje, razvoj i opskrbuPrecizni linearni vodičS, primijetili smo tokom tehničkih savjetovanja da mnogi kupci imaju "nesporazum" u vezi s tačnošću preciznosti preciznosti linearnih vodiča - neke zbunjuju točnošću običnih vodiča, dok ih drugi nastavljaju ultra - visoku preciznost, što dovodi do nepotrebnih troškova. Tačnost pozicioniranjaPrecizni linearni vodičs nije jedina numerička vrijednost; Više je poput "podudaranja rezultata između razreda tačnosti i scenarija aplikacija", u rasponu od Microna - do sub - Micron -. Na to je ne samo preciznom preciznom preciznom vodiča, već i usko povezan sa ugradnjom i puštanjem u pogon, kao i u okruženju za upotrebu. Ako je odabrana pogrešna tačnost, čak i ako sam vodič ima veliku tačnost, ne može u potpunosti iskoristiti namjeravanu izvedbu opreme. Danas ćemo unijeti u detalje o tome koliko tačnosti pozicioniranjaPrecizni linearni vodičS zapravo ima i kako odabrati odgovarajući raspon tačnosti na osnovu specifičnih zahtjeva.
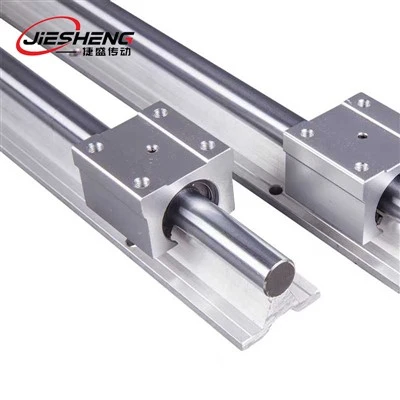
Prvo, osnovna precizna razred i raspon preciznosti preciznosti preciznih linearnih vodiča
1. Konvencionalna precizna razred: zadovoljava većinu industrijskih preciznih zahtjeva
Najčešće se koristiPrecizni linearni vodičs u industrijskom polju je pad u ovom rasponu razreda. Njihova tačnost pozicioniranja (odstupanje položaja po metru dužine) i tačnost ponovljivosti (fluktuacija odstupanja iz višestrukih pozicioniranja) ima jasne standarde:
Odgovarajuća konvencionalna ocjena aplikacije:Tačnost pozicioniranja manja ili jednaka 0,05 mm / m, ponovljivost manja ili jednaka ± 0,02 mm, pogodna za obične precizne alatne alate (kao što su CNC glodalica), automatizirane montažne linije i druge aplikacije sa umjerenim preciznim zahtjevima. Izvesni automobil za obradu automobilskih dijelova koristi ovu ocjenu vodiča, sa dimenzionalnim odstupanjima tokom prerade stalno u roku od 0,03 mm, u potpunosti ispunjavaju zahtjeve za toleranciju dijelova (manje ili jednake 0,08 mm).
2. Ultra - visoka precizna razred: Pogodno za rezanje - Precizne aplikacije za preciznost
U rezanju - rubnih polja kao što su proizvodnja poluvodiča i zrakoplovstva, ultra - visokaPrecizni linearni vodičsUnutar ovog raspona su potrebni, sa tačnošću pozicioniranja koja dostigne sub - Micron nivo:
Odgovarajući visokim - krajnjim ocjenama aplikacije:Tačnost pozicioniranja manja ili jednaka 0,008 mm / m, ponovite tačnost pozicioniranja manja ili jednaka ± 0,003 mm, ispunjavajući zahtjeve litografije stroja važnog etaže i preciznih instrumenata ispitivanja. Vodiče za gradionice na određenoj poluvodički litografija usvajaju ovu ocjenu preciznosti, s odstupanjem od reef pozicioniranja od samo ± 0,002 mm, osiguravajući precizno poravnanje uzorka litografije.
Odgovara vrhu - Tier Napredna razina aplikacije:Tačnost pozicioniranja manje ili jednaka 0,005 mm / m, ponovljivost manja ili jednaka ± 0,001 mm, koja predstavljaju najvišu preciznost unutar ovog raspona, trenutno se koristi samo na nekoliko naprednih uređaja poput mikroskopa atomske sile i prostora teleskopa. Vodiči za mikroskop atomske sile u istraživačkoj instituciji koriste ovu preciznu razinu, a odstupanje za skeniranje pozicioniranja kontroliranim na ± 0.0005 mm, omogućavajući nanometar - promatranje površine razine.
Drugo, osnovni faktori koji su utjecali na tačnost pozicioniranjaPrecizni linearni vodičs
1. Prečišćavanje proizvodnje: "gen preciznosti" samog vodiča
Točnost vodiča: Ravnoća i paralelizam vodiča za temeljivanje tačnosti pozicioniranja. Za visok ({1}} Precizni razredni vodiči u ovom rasponu, greška za praćenje je manja ili jednaka 0,01 mm / m, dok za konvencionalne vodiče ocjene ispod ovog asortimana, greška ravnanja značajno je veća. Određeni proizvođač kontrolirao je grešku na ravnu ravninu visokih - preciznosti vodiča u ovom rasponu do 0,008 mm / m kroz preciznu brušenje tehnologije, što predstavlja 20% poboljšanje u skladu s tim, u skladu s tim optimiziranjem tačnosti pozicioniranja u skladu s tim.
Klizni blok i šipka: precizne šine eliminiraju odobrenje kroz unaprijed učitavanje. Post - Pretpostavka širina visokih - preciznosti u ovom rasponu su manja ili jednaka 0,002 mm. Ako je zazor prevelik (npr. 0,005 mm), može se pojaviti "reprodukcija" tokom pozicioniranja, što rezultira trostrukom povećanjem odstupanja od tačnosti. Kupac je doživio nedovoljan preload u klizaču, uzrokujući stvarne tačnosti za pozicioniranje visokih šina u ovom rasponu u ovom rasponu da padnu sa 0,015 mm / m do 0,03 mm / m. Normalni učinak obnovljeni su nakon što se prilagodi prethodno učitavanje sile.
2. Instalacija i puštanje u pogon: "sekundarno oblikovanje" preciznosti
Referentna ravna referentna ravnina:Greška ravne klase vodeće instalacije vodiča mora biti manja ili jednaka 0,02 mm / m. Ako odstupanje ravnaće dosegne 0,05 mm / m, vodilica se može savijati zbog neravne distribucije sile, što rezultira smanjenjem od 50% u preciznosti pozicioniranja. Tokom instalacije preciznog uređaja, laserski interferometar otkrio je devijaciju ravnine osnovne ravnine od 0,04 mm / m. Nakon podešavanja brusnim šljokicama, ravnost je smanjena na 0,01 mm / m, a tačnost pozicioniranja vodiča poboljšana od 0,02 mm / m do 0,012 mm / m (ispunjavanje visokog - zahtjeva preciznosti unutar ovog raspona).
Paralelizam i koncentričnost vodiča:Za dvije paralelne vodilice, greška paralelizma mora biti manja ili jednaka 0,01 mm / m. Ako odstupanje prelazi 0,03 mm / m, klizni blok doživljavat će dodatne bočne sile tokom rada, uzrokujući da se rezistencija za pozicioniranje do 20% i odgovarajuća povećanja odstupanja od tačnosti. Na određenoj automatiziranoj proizvodnoj liniji, paralelizam odstupanje od 0,025 mm / m u vodičima uzrokovalo je da se pogreška ponovljivosti za ponovljenost proširila od ± 0,005 mm (visok - nivo preciznosti unutar ovog raspona) do ± 0,01 mm. Nakon ponovnog preraspodjele paralelizma, sistem se vratio u normalan rad.
3. Radno okruženje: "nevidljiva smetnja" preciznosti
Fluktuacije temperature:Za svakih 1 stepena promjena u okolini temperature, čeličnih vodilica (sa linearnim koeficijentom proširenja od 11,7 × 10⁻⁶ / stepena) Proširite ili ugovor za 0,0117 mm po metru. Ako temperatura fluktuira za ± 5 stupnjeva, odstupanje tačnosti pozicioniranja povećava se za 0,0585 mm / m, potencijalno prekoračenje gornje granice konvencionalne precizne ocjene unutar ovog raspona. Preciznost laboratorija postigla je kontrola temperature (temperaturna fluktuacija ± 1 stepen) da bi se temperatura odvijala - izazvanu tačnost vodiča u okviru 0,01 mm / m (sastanka - precizničke ocjene unutar ovog raspona), dok je radionica bez kontrole temperature imala odstupanje od 0,03 mm / m.
Interferencija vibracija:Vibracijska amplituda baze opreme mora biti manja ili jednaka 0,005 mm. Ako amplituda vibracija dosegne 0,01 mm, trenutno odstupanje tokom pozicioniranja povećat će se za 2 puta, potencijalno utječe na stabilnost naprednog - razreda i veće preciznosti u ovom rasponu.
Treće, precizne strategije odabira za različite scenarije aplikacija
1. Industrijski precizni obradni scenariji: prioritetno podudaranje "obrade tolerancije"
Opća precizna obrada (kao što su CNC tokarilica okretanja dijelova s tolerancijama od ± 0,05 mm):Odaberite konvencionalne razrede u ovom rasponu (tačnost pozicioniranja manja ili jednaka 0,05 mm / m). Ne treba pretjerano provoditi visoku preciznost, što može smanjiti troškove za 30%. Tokarilica koja koristi ovu ocjenu vodiča za stabilnu dimenzionalnu odstupanja od ± 0,03 mm za obrađene dijelove, u potpunosti ispunjavajući toleranciju.
Visoko - precizna obrada (npr. Preciznost brušenja sa tolerancijom od ± 0,01 mm):Izaberite Visoko - Precizne vodilice za preciznu razredu u ovom rasponu. Korištenje vodiča ispod ove visoke - precizne ocjene rezultiralo bi dimenzionalnim odstupanjima koja su prelazila toleranciju za 50% tokom obrade. Mašina za mljevenje koristeći visoku [{5}} precizni razrede u ovom rasponu postignuli su dimenzionalne tolerancije od ± 0,006 mm nakon brušenja, s (stope kvalifikacije) povećavajući se sa 90% na 99%.
2. Scenariji automatizacije i inspekcije: balansiranje "Preciznost i efikasnost"
Automatizirana skupština (npr., Elektronička sklopa komponente sa tolerancijama na pozicioniranje od ± 0,02 mm):Odaberite Advanced - razreda u ovom rasponu, čija je tačnost pozicioniranja (manja ili jednaka 0,03 mm / m) ispunjava zahtjeve, a čija je radna brzina 20% veća od viših [{3}} preciznih vodiča u ovom rasponu, čime se poboljšava efikasnost skupštine. Izvezna fabrika elektronike koristi vodilice ove ocjene, postižući odstupanja za pozicioniranje manja ili jednaka 0,015 mm tokom montaže, s po satnom skupštinom 100 komada viših od [{7}} preciznih vodilica.
Precizna inspekcija (npr. Koordinata mjerna mašina, preglednost za pregled ± 0,002 mm):Određeni inspekcijski uređaj koji koristi ovu ocjenu vodiča za održavanje inspekcijskih pogrešaka stabilnih na ± 0,001 mm, sastanku su - precizni inspekcijski zahtjevi.
3. REZANJE - EDGE tehnologije aplikacija: Slijediti "krajnju preciznost"
Poluprovodnička proizvodnja (npr. Litografija stroj za pozicioniranje važnosti, sa preciznim zahtjevom od ± 0,001 mm):Potrebno je odabrati gornji distrikt - venijskim šinama u ovom rasponu, u kombinaciji sa temperaturom - kontroliranim, vibracijama - Dovodom i vakuumskim okruženjima, kako bi se osiguralo odstupanje za pozicioniranje manje ili jednako 0.0005 mm. Proizvođač litografije Mašine postigao je stvarnu tačnost pozicioniranja manja od 0,003 mm / m za ovu ocjenu željezničke željezničke željeznice kroz punu kontrolu okoliša, ispunjavajući zahtjeve za proizvodnju 7nm proizvodnje čipa.
Aerospace komponentska obrada (npr. Oštrice motora, tolerancija ± 0,005 mm):Izaberite visoko - Preciznost ciljeva - razreda u ovom rasponu u kombinaciji sa stvarnim - kompenzacijom vremena preciznih odstupanja pomoću laserskog interferometra. Dimenzionalne tolerancije obrađenih dijelova mogu se kontrolirati unutar ± 0,003 mm, daleko veće od običnih razina obrade.

Sažetak
Osnovni faktori ovise o preciznoj preciziranju, instalaciji i kalibraciji i operativnom okruženju. Prilikom odabira izbjegavajte zabludu da je "veća preciznost uvijek bolja" - koristeći visoke preciznosti u običnim scenarijima može povećati troškove za preko 50%, dok su precizni scenari ({5}} u visokoj razini mogu rezultirati performansama opreme koji mogu ispuniti standarde.
Kao dobavljač preporučujemo da se zahtjevi za postavljanje opreme, operativnog okruženja i troškova, a zatim se podudaraju sa odgovarajućim preciznim razredima u okviru ovog asortimana, a rezanje - Edge tehnologija bira visoko - krajnje ocjene u vrh Ovaj raspon. Istovremeno, moraju se osigurati pravilna kalibracija instalacije i kontrola okoliša kako bi se maksimizirala preciznost vodilica.
Kontaktirajte nas
📞 Telefon:+86-8613116375959
📧 E-pošta:741097243@qq.com
🌐 Službena web stranica:https: //www.automation - js.com/


