

Kako odrediti razinu habanja preciznog prizemnog vijka?
Precizni vijak za prizemlje, kao visoko - precizna komponenta, široko se koristi u CNC mašinskim alatima, preciznim instrumentima i drugom opremom, a njegovo stanje habanja direktno utječe na tačnost pozicioniranja i operativnu stabilnost opreme. Redovno provjeravanje habanja balkona je ključna veza za osiguranje efikasne operacije i produžiti radni vijek opreme. Ovaj članak će detaljno uvesti kako naučno i precizno provjeriti haljinu preciznog brušenja kugla.

Prvo, zajedničke vrste nošenja vijaka
Prije razumijevanja metode inspekcije potrebno je razjasniti zajedničke vrste habanja vijaka za precizne brušenje kako bi se izvršili ciljani inspekcijski rad.
Trošenje trkača:Ovo je najčešći oblik habanja. Trkačka i vijčana trkačka rasa Dugo - Pojamni kontakt operacija, pod djelovanjem opterećenja, uz povećanje upotrebe, površina za ustrvo će se postepeno pojaviti kao povećana površinska hrapavost, formirala će se i u teškim slučajevima, a u teškim slučajevima bit će formirana umornog prostora.
Nošenje lopte:Kad se lopta valja na trkastom, neće nositi samo trkačku natrku, već se nose i zbog trenja i utjecaja, što može rezultirati manjim promjerom lopte, ogrebotinama na površini i povećanoj grešci u krugu.
Nošenje navoja:Navojni dio vijaka i navojnog dijela matice nosit će se u dugoročnom rodskom pokretu -, što može dovesti do povećanja odobrenja navoja i utjecati na točnost prijenosa.
TRENUTNO TRENUTNOSTI:Za vrijeme rada će se nositi i krajnja podrška (kao što su ležajevi) kugličnog vijaka koja može dovesti do povećanja radijalnog izgnanstva i aksijalnog izgnanstva vijka, indirektno utječe na normalan prijenos vijka.
Drugo, pripremni rad prije inspekcije
Da bi se osigurala tačnost i sigurnost inspekcijskih rezultata, inspekcija prije potrebe da se adekvatne pripreme.
1. Isključivanje opreme i zaštita sigurnosti:Prije svega, ugradnja isključivanja opreme za kugličnu vijku i prekinuti napajanje kako bi se osiguralo da je oprema u potpuno statičkom stanju. Za opremu sa pneumatskim ili hidrauličkim sustavima, također je potrebno osloboditi tlaka sustava kako bi se spriječilo slučajno startovanje - gore uzrokujući ozljede osoblja. Istovremeno, postavite znakove upozorenja oko opreme kako bi se izbjegao pristup nepovezanog osoblja.
2. Očistite radno okruženje:Očistite krhotine, prašinu i ulje oko vijaka sa kuglicom kako biste zadržali radno okruženje čistom. Koristite komprimirani zrak da biste puhali plutajuću prašinu na površinu, a zatim obrišite površinu vijaka i matice čistim krpom umočenim u odgovarajuću količinu sredstva za čišćenje (npr. Kerozin, alkohol) kako bi se osiguralo da se stvarni uvjet dijelova mogu jasno primijetiti tijekom inspekcije.
3. Pripremite inspekcijski alati:Prema zahtjevima za inspekciju, pripremite odgovarajuće inspekcijske alate, uglavnom uključujući:
Mjerni alati: poput mikrometara, postotnih stolova, vernier čeljusti, laserskih interferometa itd.
Alati za promatranje:Kao što su povećalo, mikroskop (uvećanje općenito 10 - 50 puta), koristi se za posmatranje trkačke, kugle i druge površinske mikroskopske habanje.
Pomoćni alati:poput ključeva, odvijača itd., koristi se za uklanjanje dijelova koji mogu ometati inspekciju; Postoje mast puške, masti itd. Nakon inspekcije se može podmazati i održavati na vijcu.
4. Razumijejte opremu - povezane podatke:Provjerite priručnike, crteže i druge informacije opreme za razumijevanje modela, specifikacija, ocijenjenog opterećenja, vijek trajanja, povijesnih zapisa o održavanju i ostale informacije o balkonu za inspekcijski rad i razjašnjenje ključnih poena i standarda inspekcije.
Treće, specifične inspekcijske metode
1. INSPEKCIJA POGLEDA
Sveukupno zapažanje:Pridržavajte se cjelokupnog stanja balkona golim okom i provjerite postoji li očita deformacija, savijanje, pukotine i druge pojave na površini balkona. Provjerite je li kretanje matice na vijci glatko, postoji li neki zaglavljenje, nenormalan zvuk i tako dalje.
Ček za trkalište i lopta:Uz pomoć u povećalu ili mikroskopu, pažljivo posmatrati površinu trkačke i lopte, površinu trkaste treba biti glatka, pa čak i bez očiglednih tragova, ako se na površini trkačke ispiranjem krhotina ili očiglednih žljebova, znači da je trkačka trkača, to znači da je trkačka trkača; Površina lopte trebala bi biti bez ogrebotina, korozije, deformacije i drugih uvjeta, a veličina lopte treba biti ujednačena, možete staviti loptu na površinu da biste provjerili je li glatka. Veličina lopte treba biti ujednačena, možete izvaditi loptu, koristite mikrometar za mjerenje svog promjera, a standardni promjer za usporedbu, ako je odstupanje promjera više od 0,001 mm, što ukazuje na to da ima nošenje i suze lopte.
Inspekcija niti:Pridržavajte se angažmana vijčanih navoja i navoja za orah i provjerite ima li habanja, deformacije, burr itd. Na površini navoja. Prstom dodirnite površinu navoja prstom kako biste osjetili postoji li očigledna nejednakost, ako je tako, znači da se nit nosi.
2. Provjera dimenzionalne tačnosti
Mjerenje promjera vijka:Koristite mikrometar za mjerenje vanjskog promjera vijka na različitim položajima (poput krajeva, centra), mjerne točke trebaju biti ravnomjerno raspoređene, a svaka pozicija treba mjeriti 3 - 5 vremena, uzimajući prosječnu vrijednost. Uporedite rezultat mjerenja s nominalnim promjerom vijaka, ako odstupanje prelazi dozvoljeni raspon (općenito ± 0,002 mm), znači da postoji trošenje ili deformacija vijka.
Mjerenje greške u visini:Laserski interferometar koristi se za mjerenje greške u obliku loptice. Ugradite reflektor laserskih interferometra na maticu, pomaknite maticu duž osi vijka i zabilježite vrijednosti greške u obliku na različitim položajima. Prema preciznim zahtjevima opreme, utvrdite da li je greška u toku dopuštenog raspona, ako premaše, ako premaše, znači da postoji trošenje i sušenje vijka, koji utječu na točnost prijenosa.
Mjerenje praznine:Izmjerite aksijalni jaz i radijalni jaz s vijčanom lopti.
Mjerenje aksijalnog klirensa:Ispružite sondu na krajnju površinu matice, gurnite i povucite maticu uz aksijalni smjer rukom i pročitajte maksimalnu vrijednost brojila, što je aksijalni klirens. Općenito govoreći, aksijalni klirens preciznog kugličnog vijaka treba kontrolirati između 0.001 - 0.003 mm, ako je zazor prevelik, to znači da ima habanja i suze vijaka ili matice.
Mjerenje radijalnog klirensa:Koristite sondu metra na vanjsku površinu vijka, lagano protresite vijak u radijalnom smjeru i pročitajte promjenu vrijednosti brojila, tj. Radijalnog klirensa. Radijalno čišćenje može biti preveliko zbog krajnjeg trošenja ili vijaka.
3. Provjera pokretanja statusa
Ne - Provjeri tekućim putem:U slučaju kvara struje, ručno zakrenite vijak, osjetite je li otpornost na rotaciju ujednačen, bilo da nema zaglavljenja, nenormalne buke i drugih pojava. Ako postoji očigledna promjena otpora ili buke tijekom rotacije, može biti uzrokovano habanjem trkaste, oštećenja kuglice ili unosa stranih materija.
Provjeri tekuće opterećenja:Pridržavajte se pokretanja vijka za kuglicu ispod normalnog rada opreme. Amplituda vibracija i frekvencija vijaka mogu se mjeriti senzorom vibracija. Ako se vibracija nenormalno poveća, može biti zbog neravnoteže ili lošeg uklapanja uzrokovanog habanjem. Istovremeno nadgledajte temperaturne promjene u radu vijaka, ako temperatura raste nenormalno (više od 15 stepeni iznad temperature okoline) može biti zbog trošenja trenja i raznolikog trenja, što je rezultiralo povećanom toplinom.
Četvrto, presuda i postupanje sa rezultatima inspekcije
1. Presuda rezultata:Prema gore navedenom inspekcijskom sadržaju, u kombinaciji sa korištenjem kugličnih vijčanih standarda i preciznih zahtjeva opreme, prosuđivanje habanja. Ako su svi pokazatelji unutar dozvoljenog raspona, to znači da je trošenje kugličnog vijaka svjetlo i može se koristiti; Ako jedan ili više pokazatelja premaši dozvoljeni raspon, to znači da postoje različiti stupnjevi habanja i suze kugličnog vijaka, a potrebni su odgovarajući tretman.
2. Mjere liječenja:
Za malo istrošene kuglanje, održavanje se može provesti zamjenom masti, podešavanja preloada itd., Kako bi se vratili dio njegovih performansi. Za balkone sa ozbiljnijem haljinom, kao što je očigledno spaslenje žestoka, prekoračenje greške na visini, pretjerani jaz, itd., Ballsvices treba zamijeniti na vrijeme s novim balkornim operacijama, kako bi se izbjeglo da utječe na normalnu operaciju i preciznost opreme. Za slučaj end potporni habanje potrebno je zamijeniti odgovarajuće ležajeve i druge komponente i prilagoditi strukturu podrške kako bi se osigurala normalan rad vijka.
Peto, važnost redovne inspekcije
1. Pravovremeno otkrivanje problema:Redovna inspekcija može pravovremeno otkriti rano trošenje preciznih kugličnih vijaka, izbjegavajte daljnje pogoršanje habanja, sprječite zastoj opreme zbog kvara na vijku i smanjenje gubitaka proizvodnje.
2. Jamčite preciznost opreme:Kroz inspekciju i potreban tretman održavanja može garantovati preciznost prenošenja ballza, osigurati da dijelovi obrađeni od strane opreme ispunjavaju zahtjeve za kvalitetom i poboljšavaju kvalifikacijsku stopu proizvoda.
3. Proširite radni vijek:Razumna inspekcija i održavanje mogu smanjiti brzinu habanja vijaka, produžiti svoj radni vijek i smanjiti troškove održavanja i frekvenciju zamjene opreme.
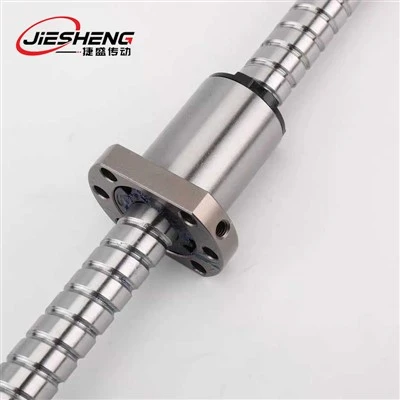
Ukratko, provjeravanje habanja i suzePrecizni vijak za prizemljeTreba provesti u skladu s standardiziranim procesom, iz pripremnog rada na specifične inspekcijske metode, do rezultata presude i liječenja, svaka je veza ključna. Samo redovna i naučna inspekcija može osigurati da je Ballsvir uvijek u dobrom radnom stanju i pruža pouzdanu garanciju za efikasan i precizan rad opreme.
Kontaktirajte nas
📞 Telefon:+86-8613116375959
📧 E-pošta:741097243@qq.com
🌐 Službena web stranica:https: //www.automation - js.com/


